

Продукция
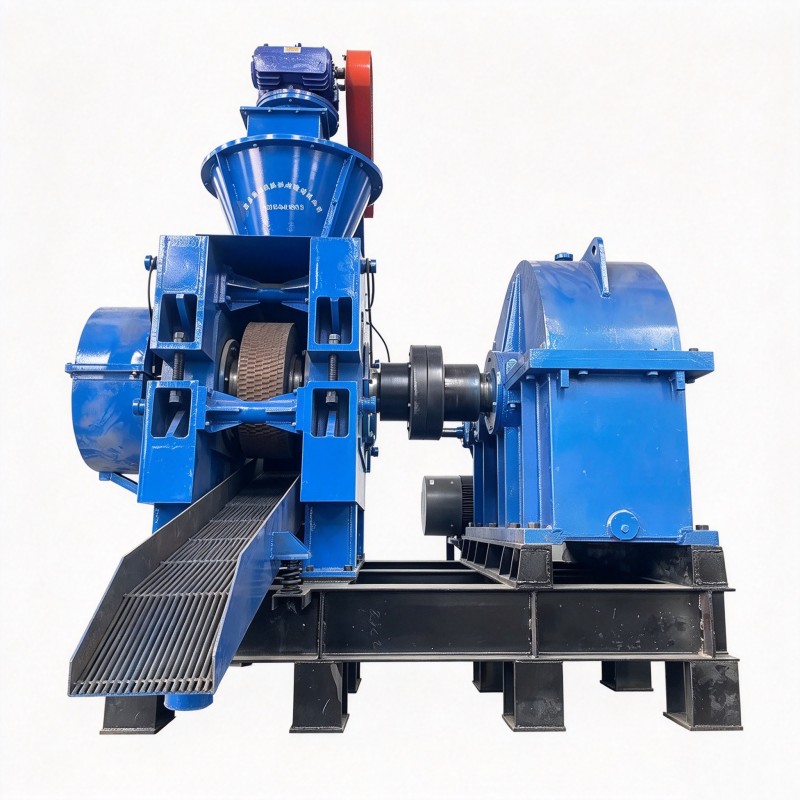
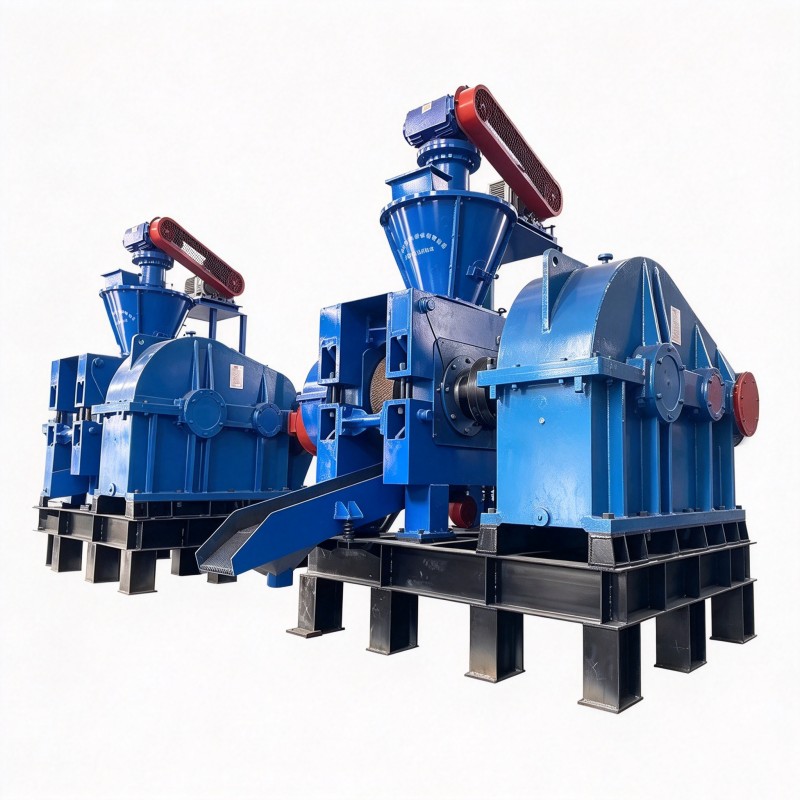
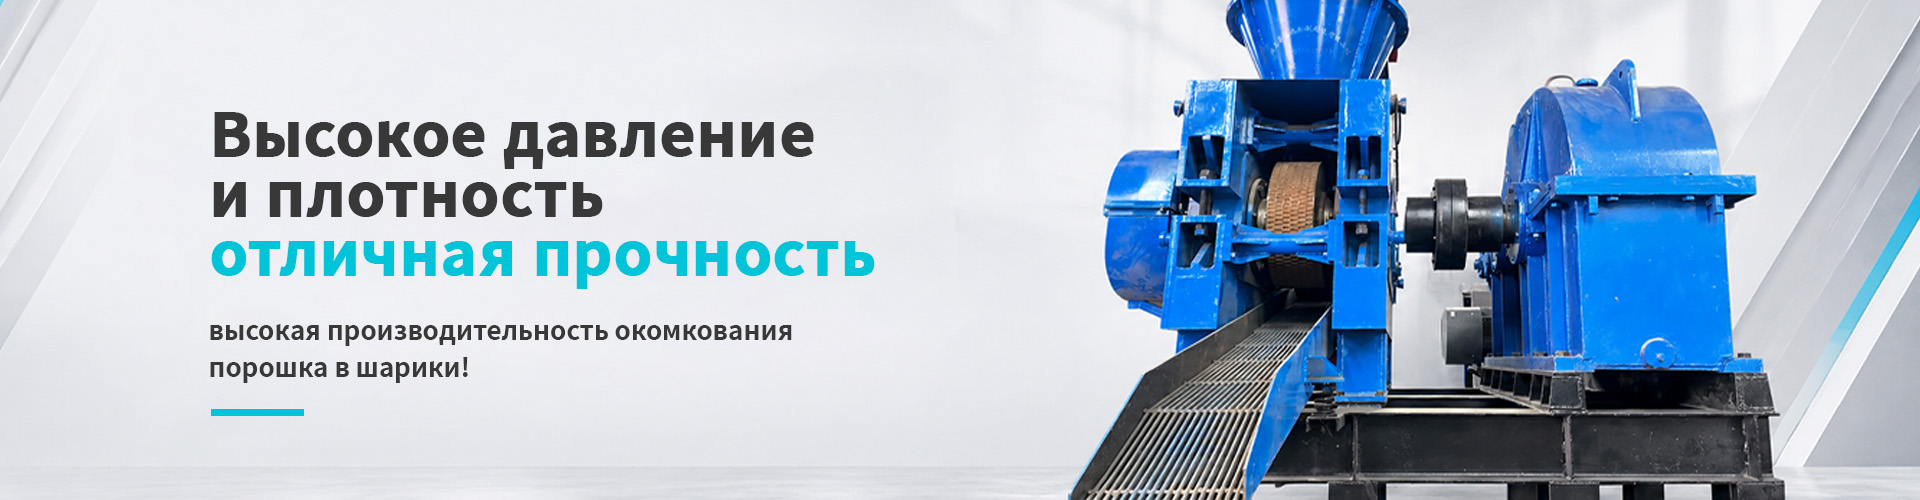
Высоконапорный двухвалковый пресс для брикетирования
Высоконапорный двухвалковый пресс для брикетирования представляет собой ключевое оборудование для окомкования промышленных порошковых материалов, в котором два валка вращаются навстречу друг другу и осуществляется высоконапорное прессование с помощью гидравлики, за счёт высокого удельного линейного давления сухой порошок и тонкий минеральный порошок прессуются в высокоплотные твёрдые брикеты.
Описание
маркер
Высоконапорный двухвалковый пресс для брикетирования представляет собой ключевое оборудование для окомкования промышленных порошковых материалов, в котором два валка вращаются навстречу друг другу и осуществляется высоконапорное прессование с помощью гидравлики, за счёт высокого удельного линейного давления сухой порошок и тонкий минеральный порошок прессуются в высокоплотные твёрдые брикеты, основное преимущество заключается в формовании сухого порошка без сушки, широко применяется в сфере ресурсной переработки твёрдых отходов, металлургии, угольной и химической промышленности.
Может выполнять брикетирование, гранулирование или прессование в шарики следующих материалов, таких как алюминиевая стружка, оксид алюминия, высокочистый порошок оксида магния, боксит, каустическая сода, активированный уголь, древесный уголь, глина, пластик, железная стружка, криолит, коксовая мелочь, пигменты, карбамид, калийная соль, известь и так далее. Цель заключается в уменьшении пыли, контроле объёма, возвратном использовании, улучшении транспортных характеристик. Конструкция продукта в основном предназначена для прессования сухого порошка в брикеты в процессе производства магния методом Пиджона.
Четыре основные системы конструкции всего оборудования
1.Система принудительной предварительной подпрессовки и подачи материала
Бункер и шнековый подпрессовывающий питатель с частотным регулированием, принудительная подача материала, предварительное удаление воздуха, решает проблемы сверхтонкого порошка, такие как рыхлость, повышенное содержание воздуха, рыхлость брикетов;
Электромагнитное регулирование скорости стабилизирует давление материала, обеспечивает равномерное заполнение материала между валками, снижает долю пустых брикетов и брака из-за нехватки материала.
2.Главный блок высоконапорного формования (основной)
Два синхронно вращающихся в противоположных направлениях прессующих валка, на поверхности валков выполнены индивидуальные ячейки для брикетов, овальные, круглые, подушкообразные, квадратные;
Обечайка валка: высокохромистый сплав или износостойкий материал с вставными штифтами, HRC60 и выше, устойчив к абразивному износу минеральным порошком;
Пассивный валок имеет плавающую конструкцию, сзади в комплекте установлена гидравлическая система стабилизации давления, обеспечивающая общее усилие формования от 100 до 350 тонн, удельное линейное давление от 6 до 11 тонн на сантиметр, что является ключевым отличием от обычного низконапорного пресса для брикетирования.
3.Гидравлическая система давления и защиты
Гидравлические цилиндры непрерывно поджимают прессующие валки, давление регулируется по потребности;
Встроенный гидроаккумулятор и перепускной клапан обеспечивают буферизацию: при попадании железных кусков, крупных кусков материала автоматически происходит отход, зазор между валками увеличивается для вывода твёрдого предмета, защищая обечайку валка от растрескивания, при перегрузке автоматически сбрасывается давление и происходит остановка.
4.Главная система привода
Электродвигатель, шкив, редуктор с твёрдой зубчатой поверхностью, открытая синхронизирующая зубчатая передача, обеспечивает полную синхронность частоты вращения двух валков, равномерность нагрузки, отсутствие закусывания валков, меньшее образование заусенцев на брикетах.
Полный принцип работы, трёхстадийное формование
1.Предварительная подпрессовка и удаление воздуха: сухой порошок поступает в шнековую камеру предварительной подпрессовки, шнек выдавливает и удаляет воздух внутри порошка, образуется плотный непрерывный столб материала, значительно повышается плотность материала при входе в валки;
2.Высоконапорное экструзионное формование: материал захватывается в зазор между двумя валками, гидравлическая система непрерывно создаёт давление, частицы подвергаются пластической деформации, взаимно сцепляются, заполняют ячейки на поверхности валков, мгновенно прессуются в плотные брикеты;
3.Автоматическое отделение брикетов: зазор между валками раскрывается, давление сбрасывается, брикеты за счёт собственной прочности и собственного веса естественно отделяются, готовая продукция имеет высокую твёрдость, не легко разрушается, измельчённый порошок под ситом может возвращаться в бункер для повторного цикла прессования.
Основные преимущества, по сравнению с обычным низконапорным прессом для брикетирования
1.Прямое формование сухого порошка: производство возможно при влажности материала не более 5 процентов, не требуется добавление воды, не требуется последующая сушка, сокращается вся производственная линия, значительно снижается расход топлива и энергопотребление;
2.Чрезвычайно высокая прочность брикетов: при высоконапорном прессовании насыпная плотность повышается в 1,5 до 3 раз, низкая доля разрушения в процессе транспортировки и плавления, возможна непосредственная загрузка в печь;
3.Высокая адаптивность к рабочим условиям: пыль от пылеулавливания, сверхтонкий минеральный порошок, лёгкие порошковые материалы стабильно формуются в брикеты, выход брикетов не менее 90 процентов;
4.Гидравлическая защита безопасности: автоматическая буферизация перегрузки, уменьшение повреждения обечайки валков и подшипников, стабильная непрерывная работа оборудования 24 часа;
5.Экологичность и низкая запылённость: вся машина имеет герметичную конструкцию, оснащена патрубком для подключения пылеулавливания, порошок не выходит наружу, уменьшается потеря сырья.
| Модель пресса для брикетирования | BYQ7022 | BYQ7222 | BYQ7422 | BYQ7622 | BYQ8535 | BYQ10055 |
| Диаметр прессующего валка (мм) | Φ700 | Φ720 | Φ738 | Φ760 | Φ850 | Φ1000 |
| Ширина поверхности валка | 225 | 226 | 226 | 226 | 350 | 550 |
| Проектная производительность (т/ч) | 5-6 | 6-7 | 7-8 | 8-9 | 10-11 | 20-25 |
| Мощность главного электродвигателя | 90 кВт | 90 кВт | 110 кВт | 132 кВт | 200 кВт | 250 кВт |
| Модель и количество главных подшипников | 352152 4 комплекта |
352152 4 комплекта |
352152 4 комплекта |
352152 4 комплекта |
24180 4 комплекта |
24180 4 комплекта |
| Модель главного редуктора | ZS1650-700 | ZS1650-700 | ZS1650-850 | ZS1650-850 | SZSY560-850 | SZSY630-850 |
| Модель редуктора предварительной подпрессовки | WHC180 | WHC180 | WHC180 | WHC210 | SCWS250 | XLY39-23x2 |
| Мощность электродвигателя предварительной подпрессовки | 18,5 кВт | 18,5 кВт | 22 кВт | 22 кВт | 22 кВт | 22 кВт*2 |
| Максимальное линейное давление | 7 | 7 | 11 | 11 | 16 | 7,5 |
| Общее давление (т) | 280 | 280 | 280 | 280 | 410 | 480 |


связаться с нами
Сопутствующие популярные продукты
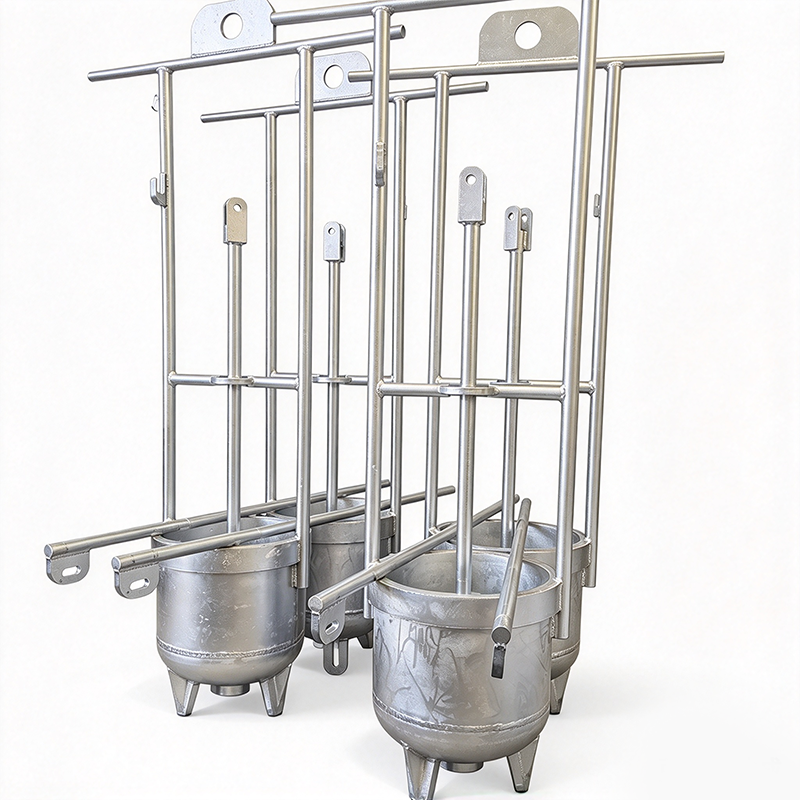
Ковш для перекачки магниевого расплава
Ковш для перекачки расплава является специальным оборудованием для транспортировки расплава в отрасли цветной металлургии магния и алюминия, применяется для приёма, транспортировки и литья высокотемпературного расплавленного металла, в комплекте с краном выполняет межпостовую транспортировку расплава, широко используется в комплекте с плавильными печами и печами выдержки.
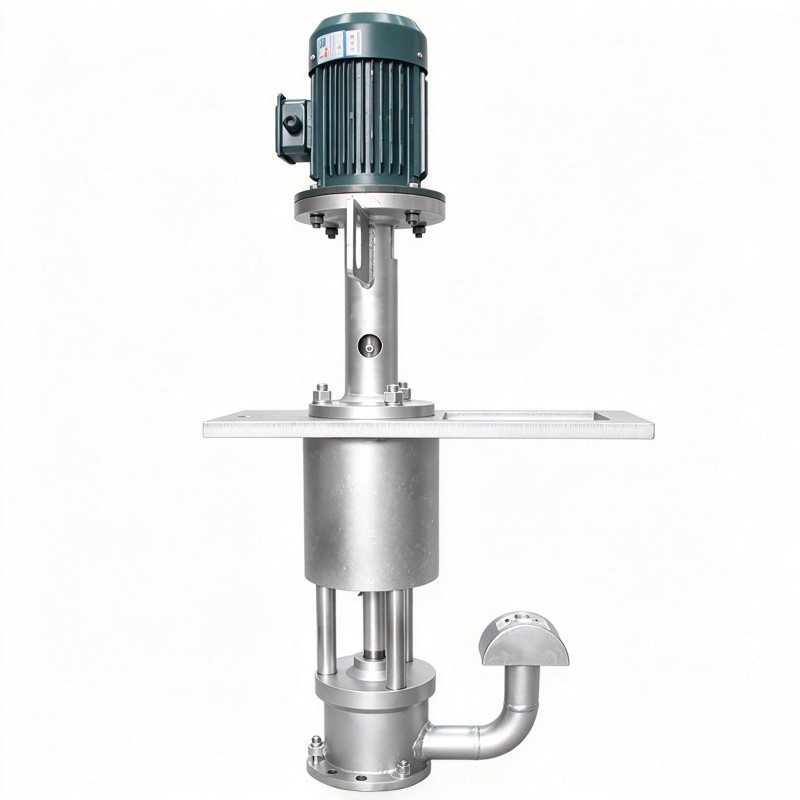
Полупогружной насос для литья магниевых сплавов
Полупогружной насос для литья магниевых сплавов представляет собой высокотемпературное оборудование для дозированной подачи расплава, разработанное специально для технологии точного литья магния и магниевых сплавов, главным образом применяется в печах выдержки перед машинами литья под давлением, машинах непрерывного литья и различных линиях литья, обеспечивает стабильный подъём магниевого расплава, точное дозирование и автоматическое литьё, является ключевым основным оборудованием в производстве отливок из магниевых сплавов.
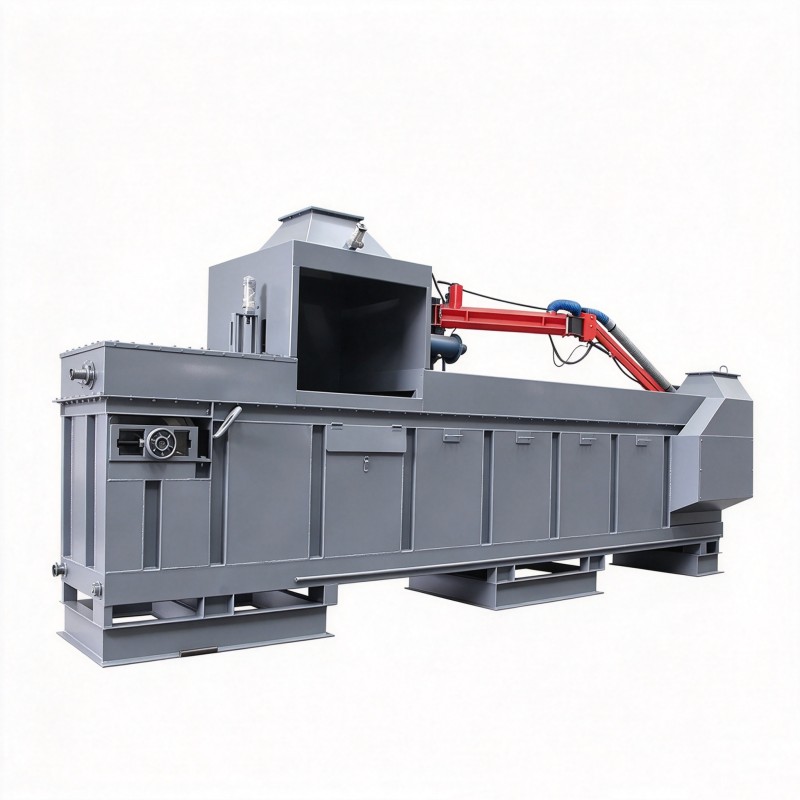
Машина непрерывного литья слитков металлического магния
Машина непрерывного литья слитков металлического магния представляет собой специальное автоматизированное оборудование непрерывного литья для выплавки магния, адаптированное для непрерывного формования первичного магниевого расплава и расплава магниевых сплавов, заменяет ручное прерывистое литьё, в комплекте с плавильной печью, печью выдержки, транспортировочным и полировальным оборудованием образует полную производственную линию литья слитков.
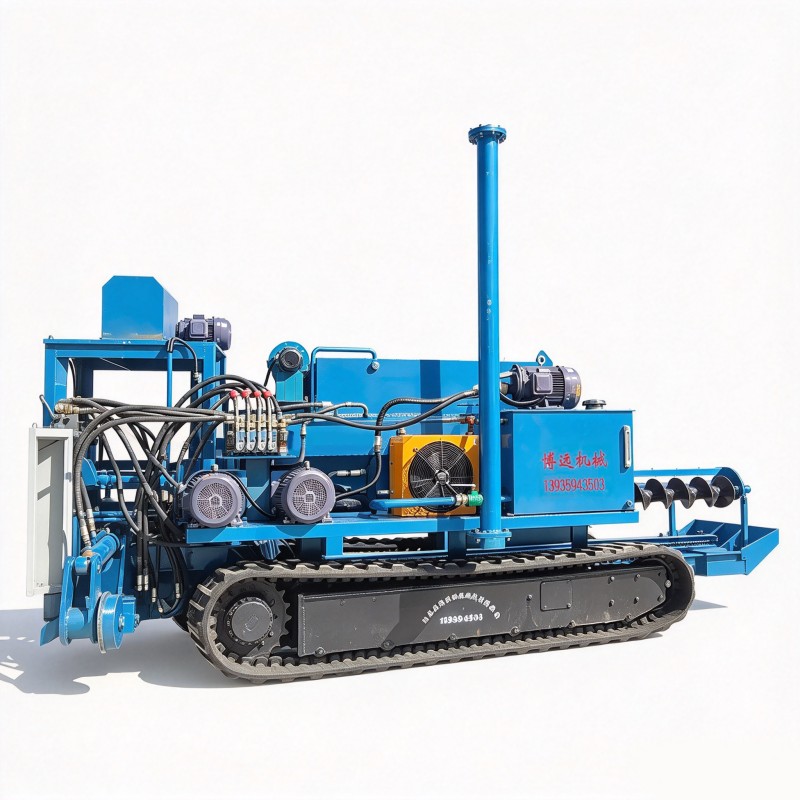
Автоматическая шлакоуборочная машина для выплавки магния
Автоматическая шлакоуборочная машина для выплавки металлического магния представляет собой автоматизированное специальное оборудование, разработанное для производственной линии выплавки магния методом Пиджона и предназначенное для операции удаления шлака из реторты, может заменить традиционную ручную операцию удаления шлака, адаптирована к рабочим условиям различных восстановительных печей для выплавки магния, является ключевым комплектующим оборудованием для интеллектуального и высокоэффективного производства при выплавке магния.
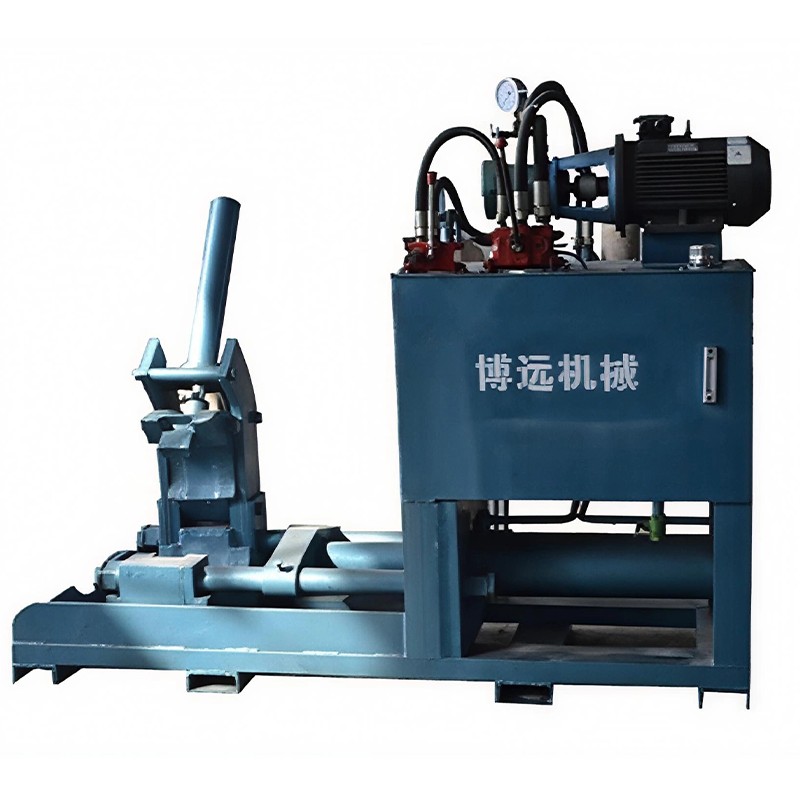
Горизонтальный пресс для магния с горизонтальным тиглем
Пресс для магния является практичным оборудованием в процессе производства первичного магния в области производства металлического магния, данное оборудование включает станину, опорную платформу, зажимное устройство и выталкивающее устройство, используется для успешного извлечения магниевого цилиндра из магниевого кристаллизатора.
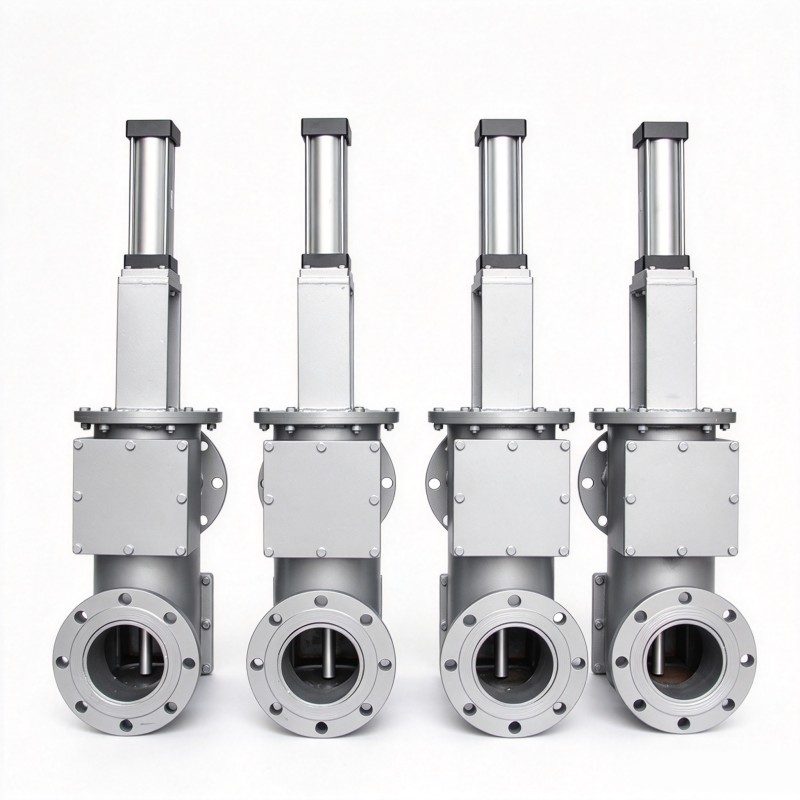
Быстродействующий двухходовой клапан обратной продувки
Быстродействующий двухходовой клапан обратной продувки представляет собой клапан высокоскоростного открытия и закрытия, специально разработанный для системы обратной продувки пылеулавливания, главным образом применяется в звене импульсной очистки рукавных пылеуловителей, электрофильтров и различных устройств очистки дымовых газов, посредством быстрого открытия и закрытия обеспечивает мгновенный выпуск сжатого воздуха, выполняя регенерацию обратной продувки рукавов фильтра или пластин.
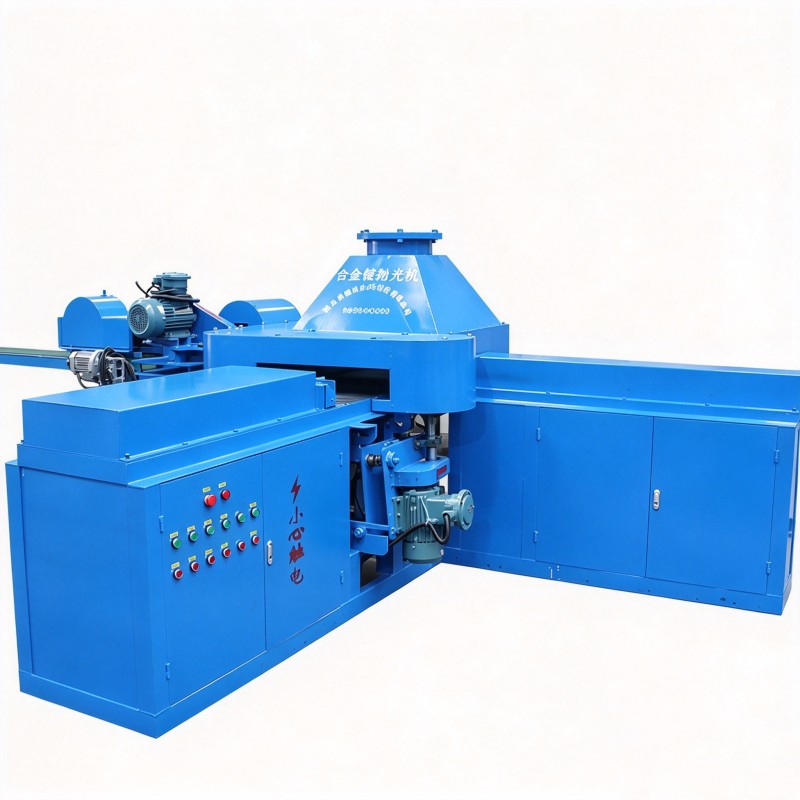
Полировальная машина для слитков сплавов и магниевых слитков
Полировальная машина для магниевых слитков представляет собой специальное оборудование для точной обработки поверхности, индивидуально разработанное для металлических магниевых слитков, слитков магниевых сплавов и магниевых профилей, с учётом таких ключевых свойств магниевого материала, как мягкость.
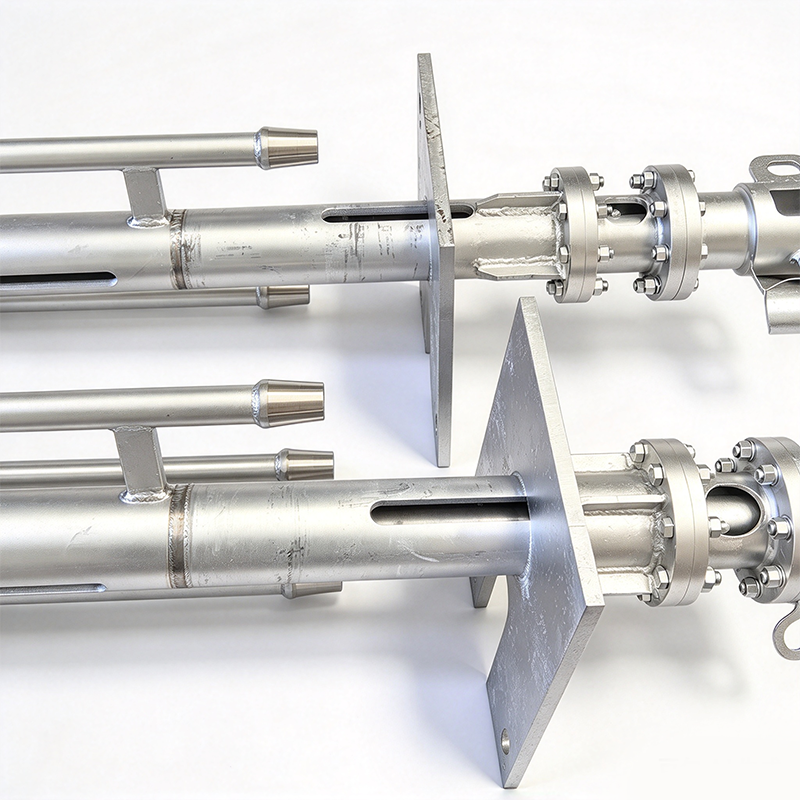
Полупогружной насос для литья магниевого расплава
Полупогружной насос для литья магниевого расплава является ключевым комплектующим оборудованием в производстве плавления, выдержки и непрерывного литья магния, главным образом применяется для стабильной и дозированной транспортировки расплавленного магниевого расплава из тигля, плавильной печи или печи выдержки к литейной форме, выполняя операцию литья и формования.
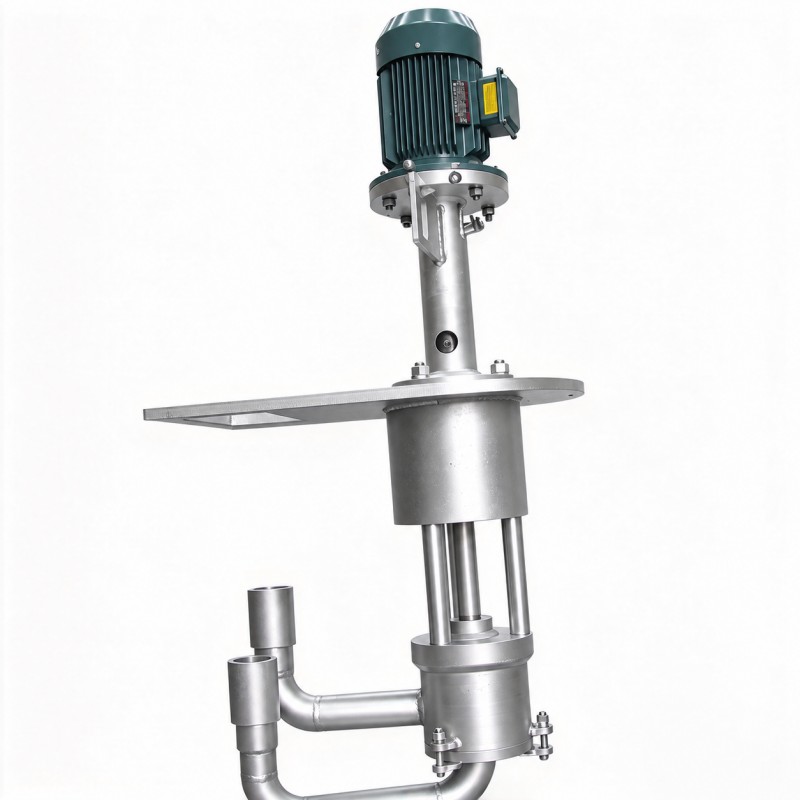
Полупогружной насос обратного всасывания для жидких магниевых сплавов
Полупогружной насос обратного всасывания для жидких магниевых сплавов представляет собой высокотемпературное оборудование для транспортировки расплава, разработанное специально для технологии плавления и литья магния и магниевых сплавов, главным образом применяется для перекачки магниевого расплава между плавильной печью и печью выдержки магниевых сплавов, дозированного литья и циклического рафинирования и других операций, широко применяется в области литья под давлением, прессования, производства профилей и отливок.
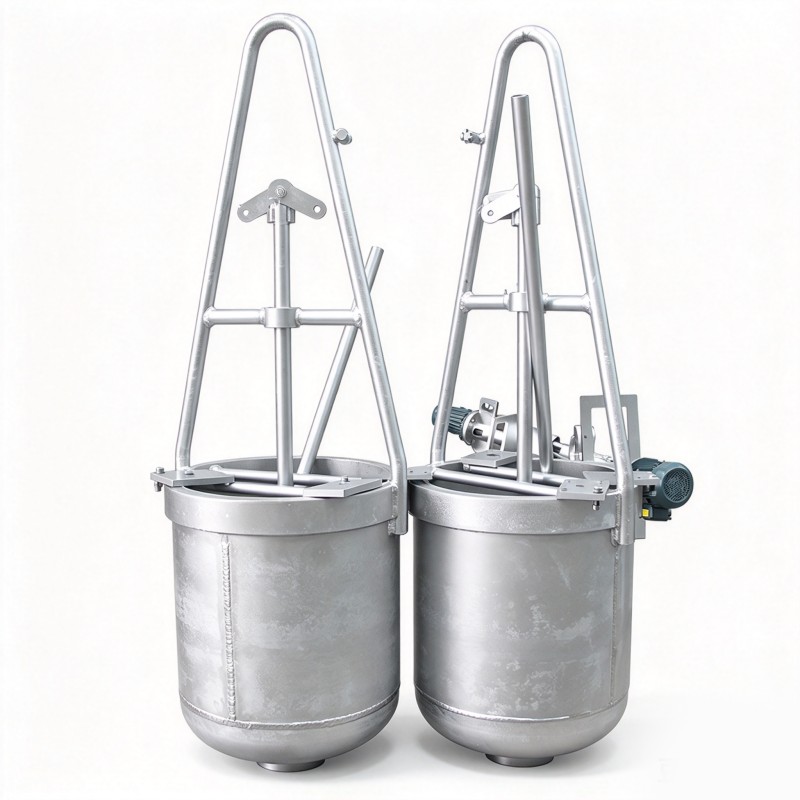
Ковш для извлечения шлака из магниевого расплава
Ковш для извлечения шлака из магниевого расплава является специальным вспомогательным инструментом в процессах плавления и рафинирования магния и магниевых сплавов, главным образом применяется после завершения рафинирования для извлечения и отделения шлака, оксидного шлака и включений, плавающих на поверхности магниевого расплава в плавильном тигле, обеспечивая разделение шлака и расплава и повышая чистоту магниевого расплава.
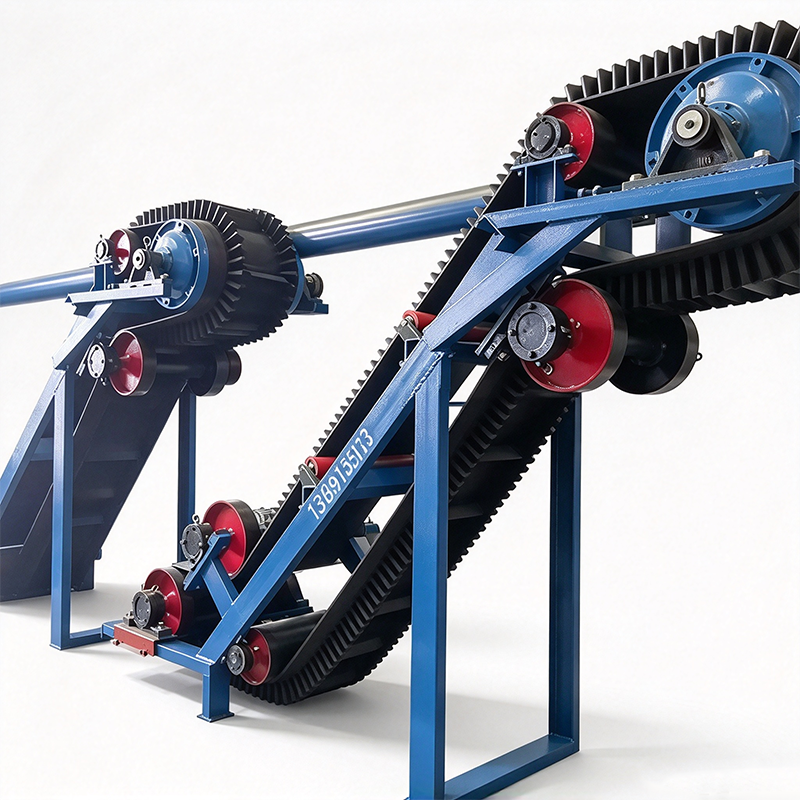
Ленточный конвейер с большим углом наклона
Ленточный конвейер с большим углом наклона представляет собой высокоэффективное компактное оборудование непрерывной транспортировки, использующее специальную конструкцию конвейерной ленты с гофрированными бортами и поперечными перегородками, способное осуществлять транспортировку под большим углом от 0 градусов до 90 градусов и даже вертикальный подъём, эффективно решает такие проблемы обычных ленточных конвейеров, как малый угол подъёма.
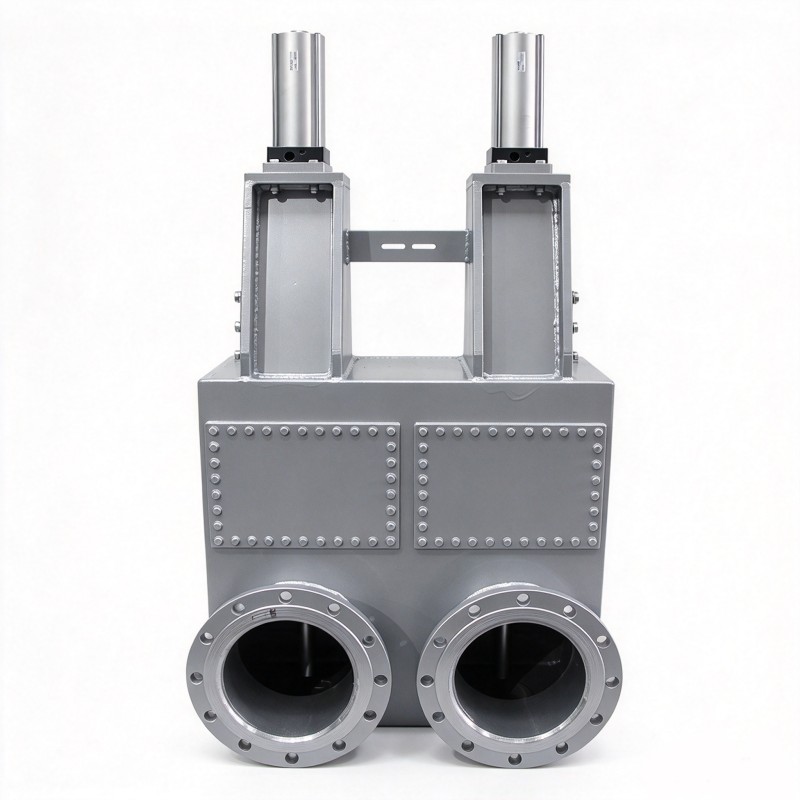
Специальный трёхходовой клапан для вертикальной реторты
Трёхходовой клапан переключения направления газа является ключевым управляющим элементом в промышленной трубопроводной системе для переключения направления потока газа, широко применяется в звеньях транспортировки и распределения газа в областях химической промышленности, металлургии, охраны окружающей среды, энергетики и других.
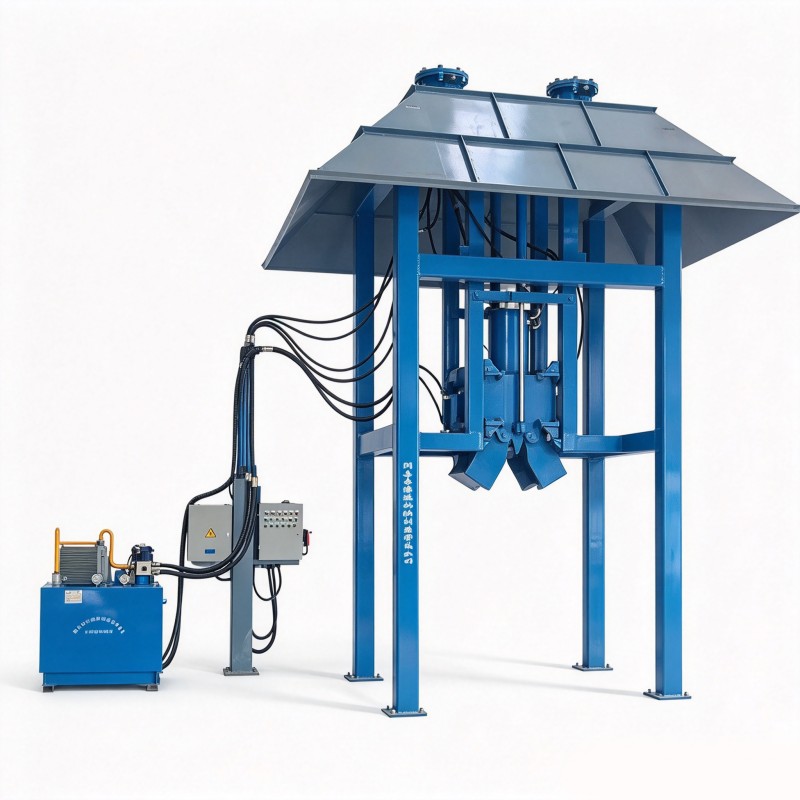
Вертикальный пресс для магния с вертикальной ретортой
Пресс для магния является практичным оборудованием в процессе производства первичного магния в области производства металлического магния, данное оборудование включает подвесную станину, опорную станину, зажимное устройство и выталкивающее устройство, используется для успешного извлечения магниевого цилиндра из магниевого кристаллизатора, посредством зажимного устройства зажимается положение фланца кристаллизатора, затем гидравлический толкатель выталкивающего устройства выталкивает магниевый цилиндр.
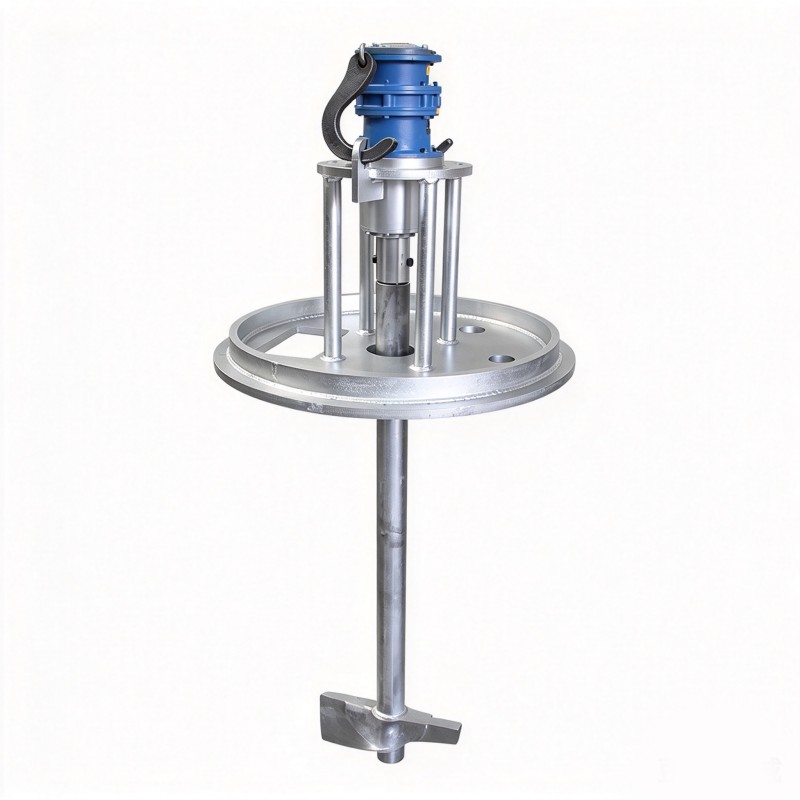
Мешалка для шлака при плавлении магниевого расплава и магниевых сплавов
Мешалка для шлака при плавлении магниевого расплава и магниевых сплавов является специальным комплектующим оборудованием в процессах плавления, рафинирования и удаления шлака магния и магниевых сплавов, главным образом применяется для перемешивания, смешивания и обработки удаления шлака магниевого расплава в печи в процессе плавления.